Meranie potrubnej tvarovky vyzerá ako práca na dve minúty, kým neoznačíte súčiastku v ruke a čaká na ňu cievka. Potrubie je jednoduché: nominálna veľkosť a hrúbka steny a potrubie je identifikované. Tvarovka je trojrozmerná časť a musí sa kontrolovať v niekoľkých rozmeroch naraz: vonkajší priemer koncov, hrúbka steny, dĺžka od stredu ku koncu alebo lícnej ploche a geometria spojenia. Pomýlite si jeden z nich a príprava zvaru, zarovnanie alebo celá cievka môže byť šrot.
Komponenty tlakového potrubia vyrábame v meste Jiangyin od roku 1993 a náš inšpekčný tím každý pracovný deň meria tvarovky na tupo, hrdlové zvarové tvarovky, závitové tvarovky a príruby. Nasleduje metóda, ktorú používame v našom vlastnom obchode, napísaná pre kupujúcich, kontrolórov kontroly kvality a terénnych inžinierov, ktorí potrebujú čísla, ktorým môžu dôverovať.
Štyri merania, na ktorých záleží najviac
Nech je to čokoľvek, štyri otázky pokrývajú takmer každú situáciu. Prepracujte sa cez ne v poradí a málokedy potrebujete hádať.
- Veľkosť konca a vonkajší priemer. Tvarovky sa objednávajú podľa nominálnej veľkosti potrubia, ale posuvné meradlo zobrazuje skutočný vonkajší priemer. 2-palcový (DN50) tvarovka meria okolo 2,375 palca (60,3 mm) cez koncovú plochu, nie 2 palce. Skontrolujte oba konce, pretože najskôr sa tu prejaví oválnosť alebo poškodený koniec.
- Hrúbka steny a harmonogram. Hrúbka steny oddeľuje SCH 40 od SCH 80 od XXS a rozhoduje o vŕtaní. Odmerajte na konci posuvným meradlom alebo ultrazvukovým meradlom a urobte aspoň štyri merania po obvode.
- Dĺžka. Od stredu ku koncu pre lakte, odpaliská a bočné strany; tvárou v tvár pre príruby a ventily; celková dĺžka pre redukcie, uzávery a nástavce. Štandardný rozmer je ten, ktorý riadi montáž na mieste.
- Koncová geometria. Uhol skosenia a pätová plocha pre konce hrdlového zvaru, vŕtanie hrdla a hĺbka hrdla pre konce hrdlového zvaru, tvar závitu a záber pre konce so závitom.
Načrtnite súčiastku, napíšte štyri čísla na náčrt a náčrt si ponechajte so súčiastkou. Tento zvyk zabraňuje viac nezrovnalostiam ako ktorýkoľvek iný krok, ktorý sme videli za tridsať rokov výroby.
Nástroje, vďaka ktorým sú merania dôveryhodné
Nepotrebujete metrologické laboratórium, ale potrebujete správnu hrsť nástrojov a čistý, rovný povrch, na ktorom budete pracovať.
- Vernier alebo digitálne posuvné meradlá, 0 až 6 palcov a 0 až 12 palcov, pre vonkajší priemer, hrúbku steny a hĺbku hrdla.
- Oceľová páska alebo pi páska pre veľké priemery. Pi páska číta priemer priamo a je najrýchlejším spôsobom kontroly kolena DN1800 alebo ťažkej príruby.
- Ultrazvukový hrúbkomer, keď musí byť stena overená smerom od koncového čela.
- hľadač uhla alebo uhlomer pre bočné strany, 45-stupňové lakte a uhly vetvy.
- Rovná hrana, rovný povrch a štvorhran príruby na kontrolu pravouhlosti.
- Závitomer alebo zodpovedajúca potrubná vsuvka pre závitové armatúry.
- Príslušná tabuľka štandardných rozmerov, pretože porovnanie odčítania s tabuľkou je rýchlejšie ako výpočet od začiatku.
Vždy, keď je to možné, merajte pri izbovej teplote a držte diel podopretý tak, aby jeho vlastná hmotnosť neskresľovala odčítanie.
Ako merať tvarovky na zvary na tupo
Armatúry pre zváranie na tupo podľa ASME B16.9 sú definované vonkajším priemerom, hrúbkou steny a rozmermi od stredu ku koncu, takže najprv treba potvrdiť tieto čísla.
Lakte: od stredu po koniec a uhol
Položte lakeť na rovný povrch s jedným koncom smerom k vám a zmerajte vonkajší priemer tohto konca. Polovica tohto čísla vám dáva stredovú čiaru. Rozmer od stredu po koniec potom prebieha od tejto stredovej čiary k vzdialenejšej čelnej ploche, merané pozdĺž druhej nohy. Na kolene s polomerom 90 stupňov je priemer od stredu po koniec približne 1,5-násobok menovitej veľkosti a na kolene s uhlom 45 stupňov je to asi 0,625-násobok menovitej veľkosti, takže rýchly výpočet vám povie, či váš údaj patrí do správnej rodiny, skôr než mu budete dôverovať. Pre 180-stupňové návraty si zaznamenajte vzdialenosť od stredu k stredu aj vzdialenosť od seba, pretože kresby vyžadujú iné. Dokončite uhlom skosenia, koreňovou plochou a skutočným otvorom.
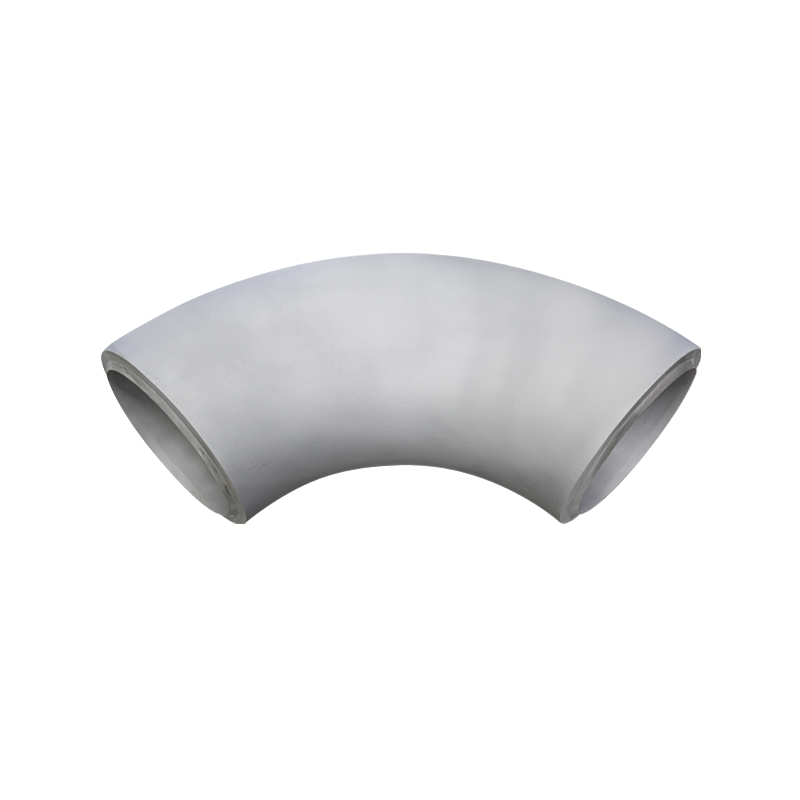 Tupý zvar 90 stupňový koleno Vyrábame zváracie kolená veľkého priemeru a hrubostenné vysokotlakové kolená. Maximálny priemer kolena môže byť DN3800. V súčasnosti máme kompletný sortiment o... Zobraziť produkt →
Odpaliská, kríže a bočnice
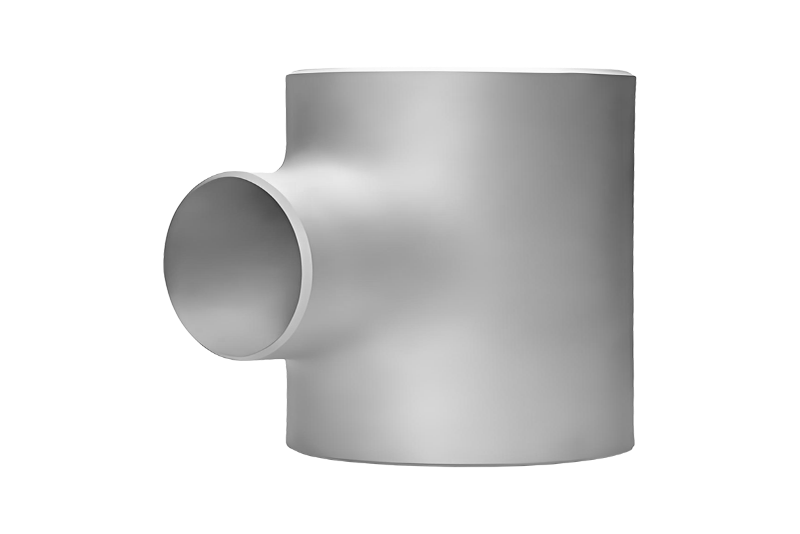
Odpalisko má dva rozhodujúce rozmery: úsek, meraný od konca ku koncu cez telo, a vetva, meraný od stredovej čiary úseku po koncovú plochu vetvy. Na rovnakom odpalisku by sa mali zhodovať; na redukčnom T-kusu zmerajte aj vonkajší priemer odbočky a všimnite si, ktorý vývod je zmenšený. Bočné odpalisko pridáva uhol vetvy. Kríže majú rovnakú logiku so štvrtým vývodom a oplatí sa skontrolovať všetky štyri konce na priemer a pravouhlosť.
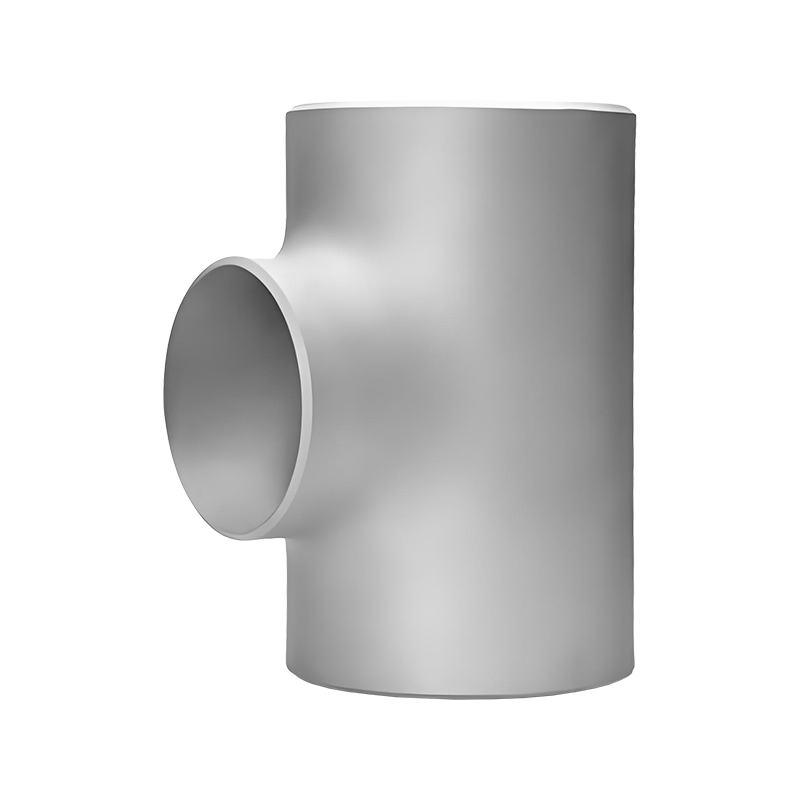 Butt Weld Equal Tee Rovnaké T-kus je kritickou armatúrou v potrubných systémoch, ktorá je navrhnutá tak, aby rozdelila alebo spojila tok tekutiny pri zachovaní konzistentných priemerov potrubia vo všetkých troch otvoroch. Th... Zobraziť produkt →
Redukcie, uzávery a koncovky
Sústredné reduktory sa kontrolujú podľa celkovej dĺžky, vonkajšieho priemeru veľkého konca, vonkajšieho priemeru malého konca a hrúbky steny na oboch koncoch. Excentrická redukcia pridáva plochú stranu a odsadenie medzi dve stredové čiary, čo je ľahko čitateľné s rovným okrajom položeným na rovine. Uzávery sú definované vonkajším priemerom, výškou a hrúbkou steny. Konce čapov sa merajú podľa dĺžky, vonkajšieho priemeru presahu a hrúbky presahu, pričom presah sa kontroluje v niekoľkých bodoch po obvode.
Ako merať príruby
Meranie príruby je väčšinou o vzore skrutiek, pretože to rozhoduje o tom, či spoj niekedy zoskrutkuje. Zaznamenajte si vonkajší priemer príruby, hrúbku príruby, priemer kruhu skrutiek a počet a priemer otvorov pre skrutky. Potom pridajte detaily obloženia: pre zvýšenú čelnú prírubu zmerajte priemer zvýšenej čelnej plochy a jej výšku nad čelom príruby; v prípade príruby s krúžkom zmerajte drážku a poznačte si číslo krúžku. Nakoniec skontrolujte dieru a priemer náboja na zvarenom konci oproti rúre.
Priemer kružnice skrutky je v tejto oblasti zložitý. Pri párnom počte otvorov merajte od stredu jedného otvoru na skrutku priamo naprieč do stredu protiľahlého otvoru. S nepárnym číslom odmerajte od stredu otvoru po stred príruby a zdvojnásobte ho. Počítajte diery dvakrát, pretože jedna diera navyše alebo chýbajúca diera je veľmi drahá chyba.
 Zvarte prírubu krku Weld Neck Flange predstavuje dokonalé riešenie pre vysokotlakové a vysokoteplotné prostredia, navrhnuté tak, aby poskytovalo bezkonkurenčnú spoľahlivosť vďaka svojej robustnej ... Zobraziť produkt →
Ako merať hrdlový zvar a závitové tvarovky
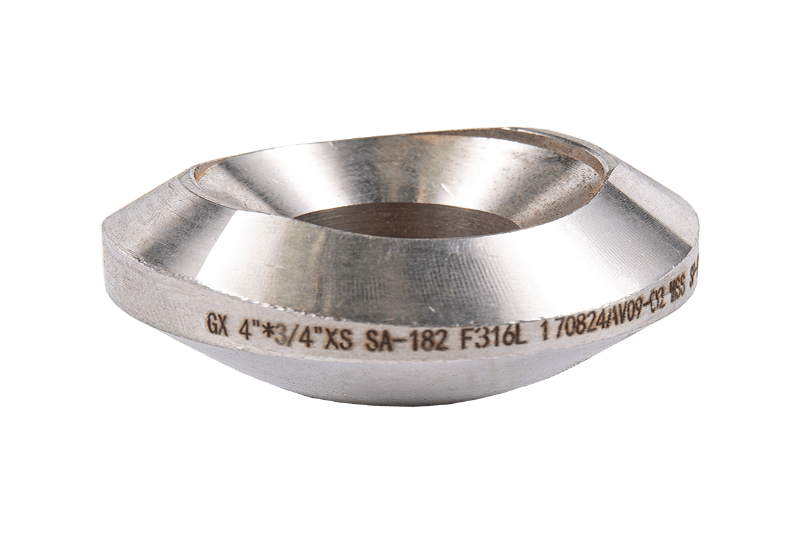
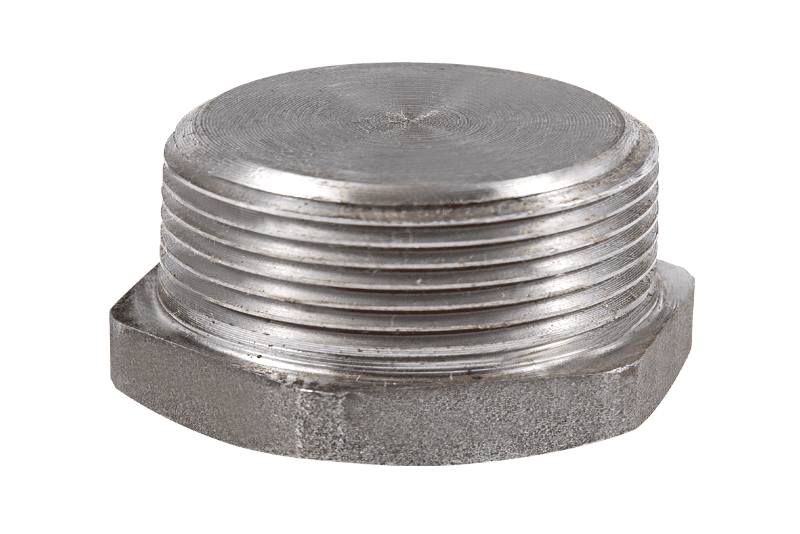
Kované tvarovky s malým otvorom podľa ASME B16.11 sa riadia rozmermi hrdla alebo závitu, a nie dlhými dĺžkami od stredu po koniec. Pre hrdlové zvarové koleno, T-kus alebo spojku zmerajte dieru hrdla, hĺbku hrdla a hrúbku steny a potvrďte, že diera zodpovedá vonkajšiemu priemeru rúry. Pri závitových spojoch skontrolujte veľkosť a tvar závitu, dĺžku závitu a celkovú dĺžku a otestujte závit pomocou meradla alebo zodpovedajúcej vsuvky. Pretože tieto diely často prechádzajú na vysokotlakové vedenia s vysokou čistotou, otrep alebo plytkú objímku sa oplatí zachytiť skôr, ako sa tvarovka dostane k zváračovi.
Rýchla referenčná tabuľka pre obchod
Vytlačte si túto tabuľku, ponechajte ju vedľa lavice a vyplňte údaje pre každý riadok predtým, ako sa časť posunie ďalej.
Tabuľka 1: Rozmery, ktoré naši inšpektori zaznamenávajú pre najbežnejšie typy armatúr, spolu s nástrojom, ktorý poskytuje najspoľahlivejšie údaje. | Typ kovania | Rozmery na záznam | Najlepší nástroj |
| Tupý zvar 90-stupňové koleno | Vonkajší priemer konca, hrúbka steny, od stredu po koniec, uhol skosenia | Posuvné meradlá, páska, uhlový vyhľadávač |
| Rovnaké tričko | Vedenie od konca ku koncu, výška vetvy, priemer oboch koncov | Páska, posuvné meradlá, rovná hrana |
| Koncentrický reduktor | Celková dĺžka, veľký priemer konca, malý priemer konca, obe hrúbky steny | Posuvné meradlá, páska |
| Zvarte prírubu krku | Vonkajší priemer, hrúbka, kruh skrutky, počet a veľkosť otvorov, zvýšená výška čela, vŕtanie | Posuvné meradlá, páska, flange square |
| Tvarovka hrdlového zvaru | Vŕtanie hrdla, hĺbka hrdla, hrúbka steny | Vrtomer, hĺbkomer |
| Závitové kovanie | Veľkosť a tvar závitu, dĺžka závitu, celková dĺžka | Závitomer, posuvné meradlá |
Bežné chyby a kontroly v teréne
- Posúdenie menovitého rozmeru ako vonkajšieho priemeru, potom objednanie dielu, ktorý nemôže pasovať na potrubie.
- Meranie od skosenia namiesto čelnej plochy, čo skracuje každé čítanie.
- Čítanie iba jedného konca lakťa, odpaliska alebo redukcie a predpokladá, že druhý koniec sa zhoduje.
- Porovnávanie armatúry s plánom potrubia, ale nikdy meranie skutočnej hrúbky steny žiadneho z nich.
- Zabudnite na detaily obkladu, ako je vyvýšená plocha, drážka prstencového spoja alebo plochá plocha, ktoré nie je možné opraviť na mieste.
Ak hodnota nepresahuje očakávané hodnoty, pred odmietnutím dielu zmerajte znova pomocou druhého nástroja. Strmeň, ktorý spadol, alebo páska s ohnutým háčikom spôsobuje viac falošných odmietnutí ako skutočných nezhôd.
Porovnajte svoje miery so štandardom
Číslo samo o sebe znamená veľmi málo. Užitočné sa stáva, keď to porovnáte so štandardom: tvarovky na privarenie na tupo podľa ASME B16.9, príruby proti ASME B16.5, kované hrdlové a závitové spojky proti ASME B16.11 a projekty v Európe alebo Japonsku podľa tabuliek DIN alebo JIS B2311. Ak si nie ste istí, ako by mala byť časť klasifikovaná predtým, ako začnete, použite krátky základný náter čo potrubná tvarovka vlastne je vám pomôže vybrať ten správny stôl.
Keď potrebujete náhradu, ktorá zodpovedá existujúcej linke, naša Armatúry ASME B16.9 na tupo sa vyrábajú podľa rovnakých rozmerových tabuliek, z uhlíkovej ocele, nehrdzavejúcej ocele, legovanej ocele, duplexu a zliatin niklu, takže meranie v teréne môže byť prispôsobené výkresu na našej strane.
Každý projekt nakoniec pozostáva z jedného montéra, jedného zvinovacieho metra a jedného spoja, ktorý sa musí vyrovnať. Vykonanie štyroch starostlivých meraní pred vykonaním zvaru je stále najlacnejšou dostupnou kontrolou kvality.
Ak držíte neoznačené kovanie, starý výkres alebo vzorku, ktorú neviete identifikovať, pošlite nám štyri čísla, ktoré ste namerali, alebo pošlite samotný diel. S viac ako tridsaťročnými výrobnými skúsenosťami, zásobou bežných veľkostí a technickým tímom certifikovaným v MT, PT, UT a RT môžeme potvrdiť veľkosť, triedu materiálu a štandard a rýchlo navrhnúť zodpovedajúce fitingy.



 Language

 2025-11-17Prečítajte si viac
 2025-11-17Prečítajte si viac