Pracovníci údržby rafinérie čelia opakujúcemu sa problému: potrubný systém obsahuje neštandardnú prírubu, ktorej nevyhovuje žiadny katalógový list. Kruh skrutiek nezodpovedá žiadnemu vzoru ASME B16.5, trieda materiálu pochádza zo staršej špecifikácie alebo diera potrebuje povrchovú úpravu, ktorú príruby komodít neponúkajú. V tom momente už nie je vlastná výroba prírub na mieru; je to jediná cesta späť do operačného systému.
Chýbajúca príruba môže zastaviť procesnú linku na niekoľko dní. Náklady na tento prestoj zvyčajne ďaleko prevyšujú cenu obrábanej zákazkovej časti. Je to jednoduchý matematický problém: každý výrobca so spoľahlivým zdrojom kovania a kapacitou CNC obrábania môže vyrobiť vlastnú prírubu v priebehu niekoľkých dní, za predpokladu, že rozumie kritickým rozmerom a toleranciám, na ktorých záleží.
 Zváracia príruba s krkom pre vysokotlakové a vysokoteplotné aplikácie Táto príruba, skonštruovaná so skoseným hrdlom a tupým zvarom s úplnou penetráciou, zaisťuje tesnosť v extrémnych podmienkach, vďaka čomu je spoľahlivou voľbou pre kritické potrubia v ropných, plynových a chemických systémoch. Zobraziť produkt →
Keď potrebujete vlastnú prírubu
Vlastná príruba nie je vždy úplne na mieru. Častejšie ide o prírubu, ktorá sa odchyľuje od uznávaného štandardu jedným alebo dvoma kontrolovanými spôsobmi. Bežné spúšťače zahŕňajú existujúcu prírubu s poškodenou čelnou plochou, čerpadlo alebo ventilovú dýzu, ktorá používa nekonvenčný vzor skrutiek, alebo modernizáciu procesu, ktorá si vyžaduje nezvyčajnú konfiguráciu otvoru alebo čelnej plochy.
Typické vlastné scenáre zahŕňajú:
- Priemery otvorov, ktoré nezodpovedajú štandardným plánom rúr, často opracované tak, aby zodpovedali existujúcemu potrubiu alebo špecifickému profilu prietoku.
- Kruhy skrutiek a vonkajšie priemery, ktoré sa musia zhodovať s protiľahlou prírubou, ktorá je už nainštalovaná v teréne.
- Neobvyklé konfigurácie čelných plôch, ako sú drážky RTJ, pero-drážka alebo zúbkované povrchy na tesnenie vysokotlakového tesnenia.
- Typy materiálov vybrané pre korozívne použitie, vysoké teploty alebo kryogénne podmienky, ktoré nie sú na sklade v štandardných veľkostiach.
Pre výrobcu s viac ako tromi desaťročiami skúseností s montážou potrubí to nie sú nezvyčajné požiadavky. Dôležitá je schopnosť previesť požiadavku na jasné pokyny na obrábanie bez hádania tolerancií.
Výber materiálu pre vlastné príruby
Výber materiálu určuje životnosť príruby a jej cenu. Pre vlastné príruby počiatočná špecifikácia často pochádza skôr z operačného prostredia ako zo štandardnej dostupnosti. To je dôvod, prečo výrobca potrebuje prístup k viacerým skupinám materiálov.
Bežné druhy materiálov pre zákazkovú výrobu prírub a ich typické prevádzkové podmienky. | Stupeň materiálu | Typický štandard | Kľúčový výkon | Spoločná aplikácia |
| ASTM A105 | ASME B16.5, ASTM A105 | Uhlíková oceľ, všeobecná pevnosť, ľahko zvárateľná | Servis vody, pary, oleja |
| ASTM A182 F304/316L | ASME B16.5, ASTM A182 | Nerezová oceľ, odolnosť proti korózii | Chemické, morské, potravinárske |
| ASTM A182 F11/F22 | ASME B16.5, ASTM A182 | Legovaná oceľ, pevnosť pri tečení pri vysokej teplote | Elektráreň, parovody |
| ASTM A182 F91 | ASME B16.5 | Zvýšená pevnosť pri vysokých teplotách pre kotly | Elektrárne, vysokoteplotné zberače |
| ASTM A182 F51 (2205) | ASME B16.5 | Duplexná nehrdzavejúca, odolnosť proti praskaniu koróziou pod napätím | Morská voda, na mori |
| ASTM A182 F53 (2507) | ASME B16.5 | Super duplex, vysoká odolnosť voči chloridom | Odsoľovanie na mori |
| Inconel 625/718 | ASTM | Zliatina na báze niklu, extrémna korózia a teplota | Chemické, letecké, vysokoteplotné |
| Titánová trieda 2 | ASTM | Ľahký, vynikajúca odolnosť proti korózii | Chemické vybavenie |
Výber správneho materiálu je len polovica práce. Druhá polovica potvrdzuje reťaz tepelného spracovania a certifikácie prírub. Pre nízkoteplotnú prevádzku, triedy uhlíkových ocelí ako napr Nízkoteplotné zaslepovacie príruby WPL6 sú opracované tak, aby bola zaistená rázová húževnatosť; pri vysokotlakovom prenose plynu potrebuje príruba zvarového hrdla pred odoslaním riadne ultrazvukové testovanie.
Každá skupina materiálov má tiež špecifické parametre obrábania. Nerezová oceľ tvrdne rýchlejšie ako uhlíková oceľ, čo ovplyvňuje rýchlosť posuvu a nástroje. Výrobca, ktorý z týchto materiálov vyrobil príruby na objednávku aj komoditné príruby, bude s týmito rozdielmi počítať.
Normy a rozmerové tolerancie
Vlastné príruby stále potrebujú referenčný rámec. Aj keď sa príruba odchyľuje od normy, výrobca by ju mal zosúladiť ASME B16.5 zvarové príruby hrdla alebo ASME B16.47 pre menovité tlaky a základné čelné rozmery. Vlastné hľadisko sa zvyčajne týka otvoru, kruhu skrutky alebo hrúbky, ale trieda tlaku príruby a obloženie sa stále riadia uznávaným základom.
Niekoľko praktických pravidiel tolerancie, ktoré uplatňujú obchody s prírubami:
- Priemer kruhu skrutky: zvyčajne sa drží v rozmedzí /-1,5 mm pre štandardné veľkosti, ale tesnejšie pre páry, ktoré sa musia zhodovať s existujúcou prírubou.
- Priemer otvoru: opracovaný v blízkosti požadovaného rozmeru, často v rozsahu /-0,1 mm, keď je príruba súčasťou prispôsobenej sady.
- Hrúbka: udržiavaná v rozsahu stanovenom ASME B16.5, pokiaľ klient špecificky nepožaduje ťažšie telo pre zvýšenú tuhosť.
Tieto tolerancie sú dôležité, pretože vlastné príruby sú zriedka samostatné kusy. Musia byť v súlade s ostatnými komponentmi, ktoré sú už na mieste. Mierny nesúlad v kruhu skrutiek alebo čelnom profile sa môže počas spúšťania zmeniť na cestu úniku.
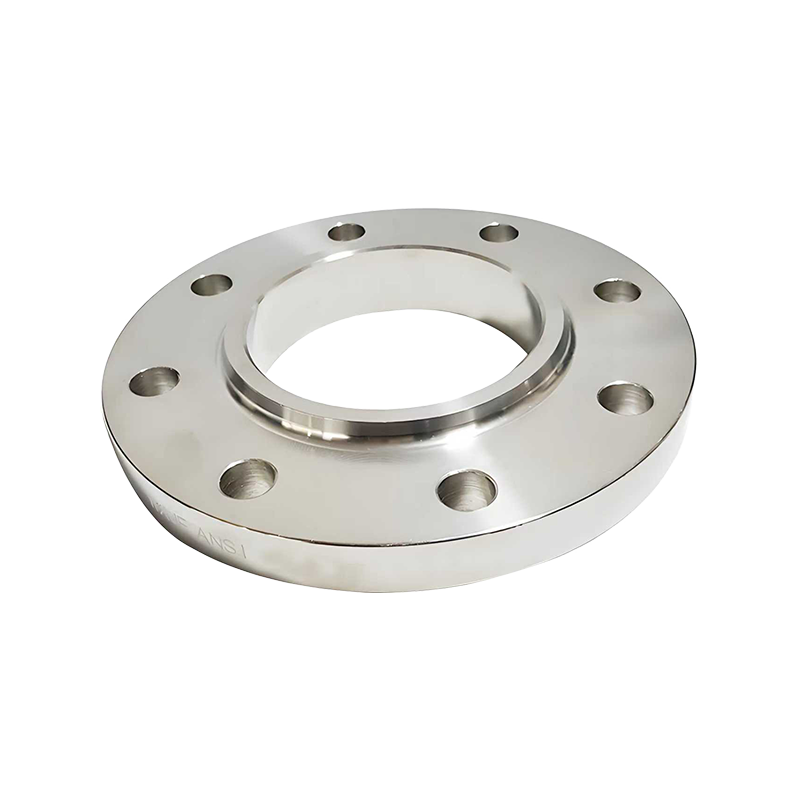 Nasúvacia príruba pre nízkotlakové systémy a jednoduchú inštaláciu Táto príruba sa nasunie cez potrubie a vyžaduje len kútový zvar, čím ponúka nákladovo efektívne a bezpečné spojenie pre nízkotlakové služby vo vodovodných, vzduchotechnických a všeobecných priemyselných linkách. Zobraziť produkt →
Výrobný proces pre príruby na mieru
Zákazková výroba prírub sa riadi rovnakou základnou cestou ako štandardné príruby, pričom úpravy sú rozložené v každej fáze.
- Príprava materiálu: výkovok sa reže na požadovanú hmotnosť a rozmery. Kované polotovary poskytujú rovnomerný tok zrna, ktorý zlepšuje mechanické vlastnosti v porovnaní s doskovými prírubami.
- Tepelné spracovanie: po kovaní sa materiál normalizuje alebo kalí a popúšťa na základe triedy a požadovanej húževnatosti.
- Hrubé opracovanie: polotovar je obrátený na približné rozmery, pričom sa ponechá rezerva na konečné priechody.
- CNC obrábanie: otvory pre skrutky, diera a tesnenie sú opracované na konečné tolerancie. CNC stroje umožňujú operátorovi naprogramovať špecifickú kružnicu skrutky priamo z výkresu klienta.
- Povrchová úprava: na kritické tesniace plochy sa aplikuje zúbkovaný alebo hladký povrch. Pre chemické služby môže byť potrebné morenie a pasivácia.
Každá etapa má kvalitnú bránu. Vlastná príruba s nadrozmerným otvorom a neštandardným kruhom skrutiek môže byť dokonalá v každom rozmere okrem jedného a ten spôsobí problém, keď uvidí tlak.
Kontrola kvality a inšpekcia
Vlastné príruby musia spĺňať rovnaké štandardy kontroly ako ich katalógové náprotivky. Kontroly by sa mali týkať minimálne:
- Overenie rozmerov podľa výkresu klienta, s osobitnou pozornosťou na kružnicu skrutiek, vŕtanie, vonkajší priemer a hrúbku.
- Overenie materiálu prostredníctvom pozitívnej identifikácie materiálu a kontroly certifikátu.
- Nedeštruktívne testovanie založené na kritickosti služby. Vysokotlaková plynová príruba môže vyžadovať ultrazvukové testovanie výkovku; príruba pre vedenie chemickej suspenzie môže vyžadovať testovanie penetrantu na tesniacej ploche.
Mnohé zariadenia sú držiteľmi certifikácie ISO 9001 a vyžadujú súlad s PED pre príruby, ktoré budú inštalované v Európe. Spustenie týchto systémov na zákazku nie je voliteľné; to je dôvod, prečo je zákazkový obchod zachovaný na prvom mieste.
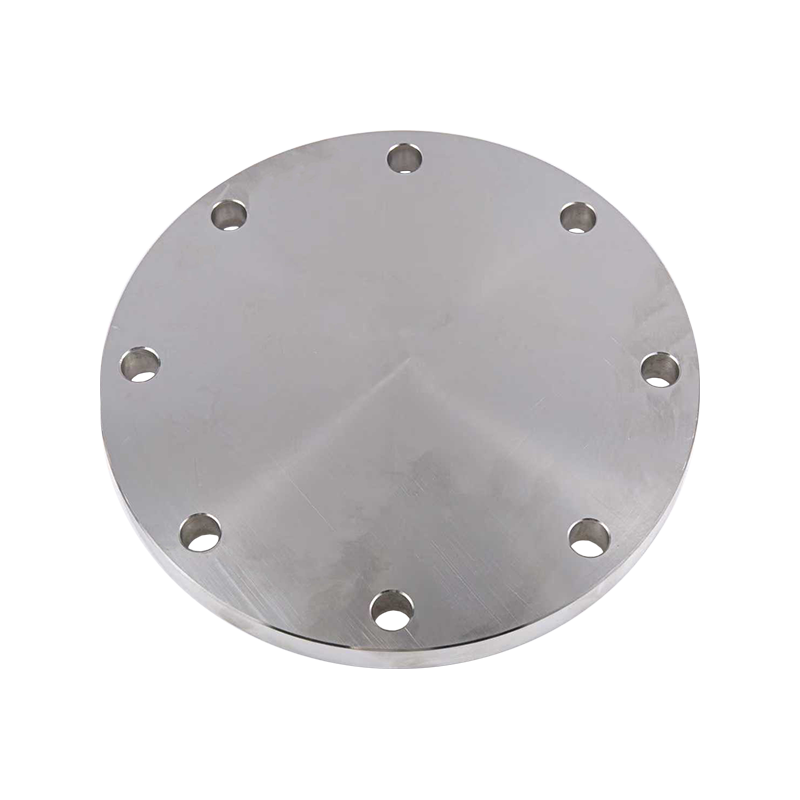 Slepá príruba na utesnenie koncov rúr s všestrannými tesniacimi plochami Táto príruba, navrhnutá na uzatváranie otvorov potrubia alebo zariadení, poskytuje robustnú bariéru a vyhovuje rôznym požiadavkám na tlak, vhodná na údržbu, testovanie alebo núdzové vypnutie. Zobraziť produkt →
Aplikácie vlastných prírub
Vlastné príruby sa objavujú takmer v každom priemyselnom sektore. Špecifické požiadavky sa líšia, ale inžinierska logika je konzistentná: keď sa katalógová príruba nezmestí, na dokončenie spojenia sa obrobí vlastná príruba.
- Ropovody a plynovody: zaslepovacie príruby s veľkým priemerom na izoláciu pri údržbe, príruby s vysokotlakovými zvarovými hrdlami na pripojenie na mori.
- Chemické spracovanie: RTJ a špeciálne upravené príruby z nehrdzavejúcej ocele alebo duplex, aby odolali agresívnym médiám.
- Výroba energie: príruby z legovanej ocele pre zberače pary a vysokoteplotnú prevádzku, často s kritickou sledovateľnosťou materiálu.
- Námorné a odsoľovanie: super duplexné alebo titánové príruby s vysokými hladinami chloridov, ktoré si vyžadujú špeciálne opracovanie, aby sa zabránilo mechanickému spevneniu.
Vytvorenie vlastnej príruby pre ktorúkoľvek z týchto služieb si vyžaduje rozhovor medzi zákazníkom a výrobcom pred rezaním suroviny. Takto sa dohodne správny materiál, špecifikácia a úroveň kontroly.
Ako určiť vlastnú prírubu
Keď pošlete dopyt na vlastnú prírubu výrobcovi, uveďte čo najviac podrobností. Položky, ktoré urýchľujú cenovú ponuku, sú uvedené nižšie:
- Menovitá veľkosť potrubia a tlaková trieda, ak je to potrebné.
- Druh materiálu a rozsah pracovných teplôt.
- Priemer otvoru s toleranciou, ktorú môžete akceptovať.
- Priemer kruhu skrutiek a počet otvorov, s vonkajším priemerom príruby.
- Typ tesnenia: RF, FF, RTJ alebo iný.
- Požadované množstvo a dodacia lehota.
- Či bude príruba spárovaná s protiľahlou prírubou, ktorú už máte.
Výrobca, ktorý vytvoril vlastné príruby na viacerých kontinentoch, použije tieto informácie na označenie potenciálnych problémov skôr, ako sa stanú problémami obchodu.
Záver
Zákazková výroba prírub sa nelíši od výroby štandardných prírub. Je to rovnaké obrábanie, rovnaké znalosti kovania a rovnaká kontrolná disciplína aplikovaná na kus, ktorý sa nezmestí na stránku katalógu. Hodnota spočíva v skúsenostiach: vedieť, ktorý rozmer držať pevne, ktorý materiál potrebuje špeciálne zaobchádzanie a akú skúšobnú cestu pre danú službu použiť.
To je druh vedomostí, ktoré hovoria, že vlastné príruby môžu byť dodané podľa plánu, a to je to, čo vráti procesnú linku do prevádzky skôr.



 Language

 2025-11-17Prečítajte si viac
 2025-11-17Prečítajte si viac